威士忌是一種蒸餾酒精飲料,通常由發酵穀物醪製成,包括大麥、玉米、裸麥和小麥等。不同種類的威士忌可能經過橡木桶陳釀,其酒精濃度因產品而異。這種飲品在全球各地皆有生產,例如蘇格蘭、愛爾蘭、美國、加拿大及日本等主要產區。威士忌的製程包含糖化、發酵、蒸餾與熟成等階段,每一環節均影響其最終特性。市場上可見多種威士忌類型,例如單一麥芽威士忌、穀物威士忌、調和威士忌等,各自展現不同的風味輪廓與製程特點。消費者可透過威士忌品牌、種類介紹以及價格資訊,深入了解此類酒精飲品。請適量飲用並遵守法定飲酒年齡。
威士忌是一種經由穀物發酵、蒸餾並在木桶中陳年而成的蒸餾酒。
本文旨在闡述威士忌此一分類的構成元素,著重於其材料選擇、製程原理、結構差異與標示規範,以期建立讀者對此類別的基礎理解,而非提供任何產品比較或選擇建議。
威士忌種類介紹與分類脈絡
威士忌的分類體系主要依循其生產地域、所用穀物種類、蒸餾方式以及熟成過程。主要的分類包括蘇格蘭威士忌、愛爾蘭威士忌、美國威士忌、加拿大威士忌以及日本威士忌。蘇格蘭威士忌進一步細分為單一麥芽威士忌、穀物威士忌、調和麥芽威士忌、調和穀物威士忌與調和威士忌。單一麥芽威士忌必須完全由發芽大麥製成,在單一蒸餾廠中蒸餾,並於蘇格蘭境內橡木桶中熟成至少三年。穀物威士忌則可使用多種穀物,如玉米、小麥或黑麥,並在連續式蒸餾器中進行蒸餾。美國威士忌的分類則包含波本威士忌、黑麥威士忌和田納西威士忌,其法規對穀物比例有明確要求,例如波本威士忌需使用至少51%的玉米。愛爾蘭威士忌常以其獨特的壺式蒸餾或三次蒸餾工藝著稱。日本威士忌則在傳統製程基礎上,發展出獨特的風味表現。
威士忌的材料、製程與結構差異
威士忌的基礎材料主要為穀物,包括大麥、玉米、黑麥和小麥。單一麥芽威士忌的基礎是發芽大麥,其澱粉經酶作用轉化為糖。穀物威士忌則可使用未發芽穀物,或混合多種穀物。製程始於麥芽的製作,將大麥浸泡、發芽、烘乾,烘乾過程若使用泥煤,會賦予威士忌特定的煙燻風味。隨後是糖化,將麥芽磨碎並加入熱水,萃取可發酵糖分。發酵階段,酵母被加入麥汁中,將糖轉化為酒精與二氧化碳。蒸餾是將發酵後的液體(俗稱「酒醪」或「啤酒」)加熱,利用酒精沸點低於水的特性,將酒精蒸氣分離出來。蘇格蘭單一麥芽威士忌通常採用壺式蒸餾器進行兩次或三次蒸餾,而穀物威士忌和多數美國威士忌則使用連續式蒸餾器。蒸餾後的「新酒」接著在橡木桶中進行熟成。橡木桶的材質、大小、新舊程度以及其前身所盛裝的液體(如波本桶、雪莉桶)對威士忌的最終風味、色澤與結構具有決定性影響。熟成期間,酒液與橡木桶進行交互作用,橡木中的單寧、木質素等物質會溶入酒液,同時酒液也會透過木桶的孔隙與空氣進行微氧化作用。威士忌的酒精濃度通常在40% ABV以上,最高可達60%甚至更高,這也影響其口感強度與風味釋放。調和威士忌則是由不同單一麥芽威士忌和穀物威士忌按特定比例混合而成,旨在創造一致的風味特徵。
威士忌在不同條件下的特徵變化
威士忌的物理與化學特徵會因環境條件而展現出可見變化。例如,威士忌的酒精濃度會影響其在不同溫度下的揮發速度。在較高環境溫度下,酒精分子活動性增加,蒸發速度加快,導致威士忌的香氣物質更快被釋放。反之,在較低溫度下,香氣物質的揮發會減緩。威士忌的色澤主要來自於熟成過程中橡木桶的影響,木材中的酚類化合物與酒液反應,以及焦糖色素的添加(在某些地區法規允許下)。長時間暴露於強光或高溫環境可能導致威士忌的色澤發生輕微變化,或加速某些化學反應,進而影響其風味穩定性。開瓶後的威士忌,會因接觸空氣而發生氧化。起初的輕微氧化可能使風味更柔和,但長時間的空氣接觸會導致風味物質降解,使威士忌失去其原有的複雜性與活力。因此,儲存條件對維持威士忌的原始特徵至關重要。不同威士忌酒精濃度最高可達原桶強度,這類酒款在加水稀釋後,其香氣與口感會產生顯著變化,這是由於酒精分子與水分子重新排列,釋放出更多非極性芳香化合物。
全球威士忌銷售數據所呈現的材料與結構特徵
第1位:余市10年麥芽威士忌 700ml (0102 0899) — 屬於單一麥芽威士忌,其製程採用發芽大麥作為唯一穀物原料,經壺式蒸餾器進行蒸餾,並在日本北海道余市蒸餾廠的橡木桶中熟成至少10年。此款威士忌的結構特徵體現為其地域風土與獨特的泥煤烘乾工藝所帶來的風味影響。
第2位:Johnnie Walker Blue Label 750ml (1095859) — 原裝行貨 — 是一款調和威士忌,由蘇格蘭境內多個蒸餾廠的珍稀單一麥芽威士忌和穀物威士忌調配而成。其結構特徵在於多種不同風格威士忌的融合,旨在實現特定風味平衡與複雜度,而非單一穀物或單一蒸餾廠的風味表現。
第3位:格蘭利威 金利21年麥芽威士忌 藍盒裝 700ml — 屬於單一麥芽威士忌,採用發芽大麥為原料,在蘇格蘭斯佩賽地區的格蘭利威蒸餾廠蒸餾,並在橡木桶中熟成至少21年。其結構特徵反映了長時間橡木桶熟成對酒液風味深度與醇厚度的影響。
第4位:響 17年 700ml (新舊包裝隨機發貨) — 是一款調和威士忌,由多種日本麥芽威士忌和穀物威士忌調配而成,並在橡木桶中熟成至少17年。其材料構成與調和工藝旨在呈現和諧且多層次的風味結構。
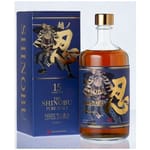
第5位:竹鶴純麥威士忌 700ml (0102 0991) — 屬於純麥威士忌,意味著它是由多個蒸餾廠生產的單一麥芽威士忌混合調配而成,但所有組分均為麥芽威士忌。其材料為發芽大麥,並在日本蒸餾廠的橡木桶中熟成。其結構特徵是透過不同麥芽威士忌的組合,創造出特定的風味輪廓。
威士忌的品質標準、製程規範與標示原則
威士忌的品質標準與製程規範因產地而異,各國均有其嚴格的法規約束。以蘇格蘭威士忌為例,根據《蘇格蘭威士忌法規2009》,所有蘇格蘭威士忌必須在蘇格蘭境內生產,使用水、發芽大麥(或僅限穀物威士忌的完整穀物)和酵母,發酵後蒸餾至不超過94.8%酒精濃度,並在容量不超過700公升的橡木桶中熟成至少三年。熟成過程必須在蘇格蘭境內的保稅倉庫中進行,且酒液不得添加任何除水和焦糖色素(E150a)以外的物質。標示方面,若標示「單一麥芽威士忌」,則必須是來自單一蒸餾廠的麥芽威士忌。若標示年份,則該年份必須是酒液中最年輕威士忌的熟成年份。美國波本威士忌則規定必須在美國生產,使用至少51%的玉米,蒸餾至不超過80%酒精濃度,並在全新、經炭烤的橡木桶中熟成。對於日本威士忌,自2021年起,日本酒類行業制定了更明確的標示標準,規定「日本威士忌」必須在日本境內進行發酵、蒸餾、熟成,並使用日本產水,熟成於木桶至少三年。這些規範確保了威士忌的產地真實性、製程透明度以及產品的一致性,也為消費者提供了可查證的資訊。
關於威士忌的可驗證知識
威士忌在熟成過程中,每年會有一定比例的酒精因蒸發而流失,這個現象被稱為「天使的分享」(Angel's Share)。這個比例會因儲存環境的溫度、濕度以及橡木桶的類型和大小而有所差異,通常每年約有1%至4%的酒精流失。這種自然損耗是威士忌熟成過程的固有部分,對其風味演變具有影響。另一個可驗證的事實是,威士忌的顏色深淺與其年份長短並非絕對正相關。威士忌的顏色主要源於橡木桶的類型、新舊程度以及酒液與木桶的接觸時間,以及在某些地區法規允許下添加的焦糖色素。例如,在新桶中熟成的威士忌顏色會比在多次使用的舊桶中熟成的威士忌顏色更深。此外,雪莉桶熟成的威士忌也會呈現較深的琥珀色調。因此,僅憑威士忌的色澤判斷其熟成年份或品質並不準確。
本文對威士忌的分類、材料、製程、結構特徵以及相關規範進行了闡述,旨在提供全面的基礎知識,以助於讀者對此類別建立更為清晰的理解。
......查看全部